Mục lục
Trong lĩnh vực gia công kim loại và hoàn thiện bề mặt, công nghệ xi mạ PVD ngày càng được ứng dụng phổ biến nhờ khả năng tạo màu sắc thẩm mỹ, tăng giá trị sản phẩm và cải thiện một số đặc tính bề mặt.
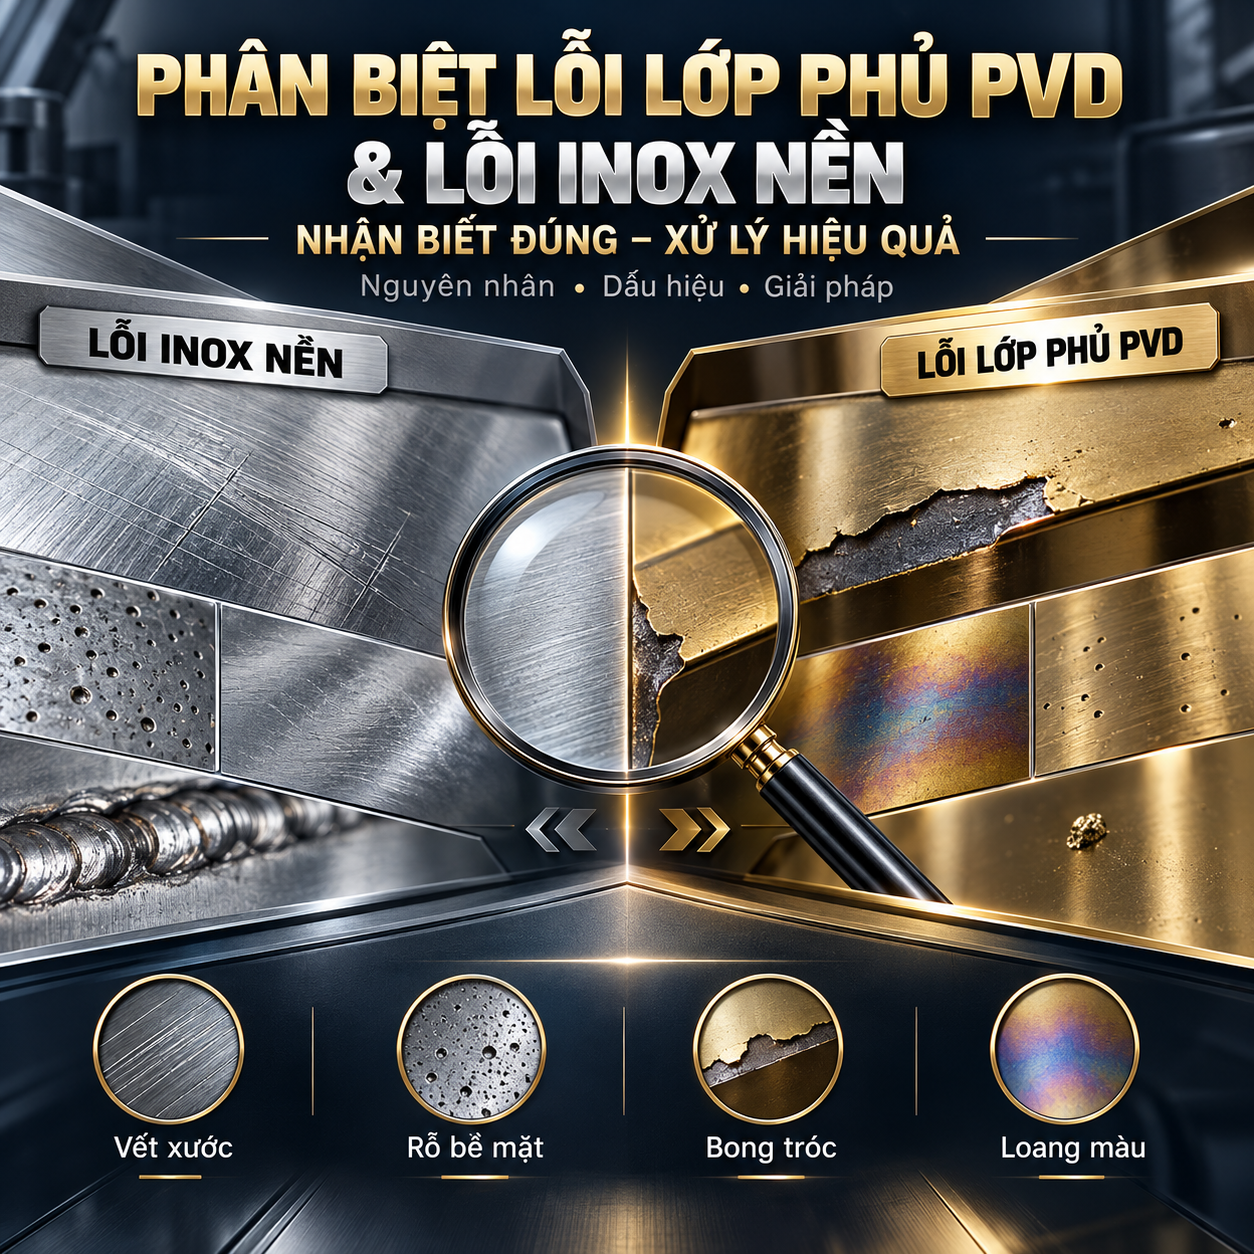
Tuy nhiên, trong quá trình sản xuất hoặc sử dụng, một số sản phẩm inox mạ PVD có thể xuất hiện các vấn đề như bong tróc, loang màu, vết xước, đốm li ti hoặc rỗ bề mặt. Khi gặp những hiện tượng này, nhiều người thường cho rằng nguyên nhân hoàn toàn xuất phát từ công đoạn xi mạ.
Trên thực tế, lỗi lớp phủ PVD và lỗi bề mặt inox nền có thể xuất phát từ những nguyên nhân khác nhau. Thậm chí, một khuyết tật ban đầu trên inox nền có thể ảnh hưởng đến quá trình hình thành lớp phủ, khiến dấu hiệu lỗi chỉ trở nên rõ ràng sau khi xi mạ.
Vậy làm thế nào để phân biệt chính xác hai nhóm lỗi này? Những dấu hiệu nào cần được kiểm tra và đâu là phương án xử lý phù hợp?
Hãy cùng PVD Sài Gòn tìm hiểu chi tiết trong bài viết dưới đây.
1. Vì sao cần phân biệt lỗi lớp phủ PVD và lỗi bề mặt inox nền?
Trong quy trình xi mạ PVD, chất lượng thành phẩm không chỉ phụ thuộc vào công nghệ phủ mà còn chịu ảnh hưởng đáng kể từ chất lượng vật liệu nền, quá trình gia công cơ khí và công đoạn xử lý bề mặt.
Lớp phủ PVD thường có độ dày nhỏ, được hình thành trực tiếp trên bề mặt sản phẩm thông qua quá trình lắng đọng vật liệu trong môi trường chân không.
Vì vậy, những khuyết điểm như vết xước sâu, lỗ rỗ, vết hàn chưa xử lý hoặc bề mặt đánh bóng không đồng đều có thể tiếp tục ảnh hưởng đến ngoại quan sau khi phủ.
1.1. Hạn chế xử lý sai nguyên nhân
Nếu sản phẩm xuất hiện vết xước do công đoạn đánh bóng nhưng lại được xác định nhầm là lỗi lớp phủ, doanh nghiệp có thể lựa chọn phương án xử lý không phù hợp.
Tương tự, nếu lớp phủ bị bong do vấn đề bám dính mà chỉ tiến hành vệ sinh hoặc đánh bóng bề mặt, nguyên nhân thực tế sẽ không được giải quyết.
Việc xác định đúng nguồn gốc lỗi giúp lựa chọn hướng khắc phục hiệu quả hơn.
1.2. Tiết kiệm chi phí sản xuất
Mỗi lần xử lý lại sản phẩm có thể phát sinh thêm chi phí nhân công, vật tư, vận chuyển và thời gian sản xuất.
Đặc biệt, đối với những đơn hàng số lượng lớn, việc phát hiện lỗi từ giai đoạn vật liệu nền sẽ giúp hạn chế nguy cơ phải gia công lại toàn bộ lô hàng.
1.3. Nâng cao chất lượng kiểm soát sản phẩm
Phân loại lỗi rõ ràng giúp doanh nghiệp xây dựng quy trình kiểm tra chất lượng phù hợp với từng công đoạn.
Thay vì chỉ kiểm tra thành phẩm cuối cùng, doanh nghiệp có thể kiểm soát ngay từ bước lựa chọn vật liệu, xử lý bề mặt, làm sạch và xi mạ.
2. Lỗi bề mặt inox nền là gì?
Lỗi bề mặt inox nền là những khuyết tật tồn tại trên vật liệu trước khi thực hiện công đoạn phủ PVD.
Các khuyết tật này có thể hình thành từ quá trình sản xuất inox, gia công cơ khí, cắt, hàn, uốn, đánh bóng hoặc bảo quản vật liệu.
Một số lỗi xuất hiện rõ ràng bằng mắt thường, trong khi những lỗi nhỏ chỉ được phát hiện khi quan sát dưới ánh sáng phù hợp hoặc sử dụng thiết bị kiểm tra.
2.1. Vết xước trên bề mặt inox
Vết xước là một trong những dạng lỗi phổ biến trong gia công kim loại.
Nguyên nhân có thể đến từ:
- Va chạm trong quá trình vận chuyển.
- Ma sát giữa các chi tiết.
- Dụng cụ gia công không phù hợp.
- Thao tác đánh bóng chưa đạt yêu cầu.
- Bụi hoặc hạt mài còn bám trên bề mặt.
Đối với sản phẩm yêu cầu độ bóng cao, những vết xước nhỏ vẫn có thể ảnh hưởng đáng kể đến tính thẩm mỹ.
Khi thực hiện mạ PVD, lớp phủ không có chức năng tự động che lấp toàn bộ những khuyết tật này.
2.2. Bề mặt inox bị rỗ
Hiện tượng rỗ có thể xuất hiện dưới dạng những điểm lõm nhỏ hoặc vùng bề mặt không đồng nhất.
Nguyên nhân có thể liên quan đến chất lượng vật liệu, ăn mòn điểm hoặc quá trình xử lý cơ khí và hóa học.
Nếu các lỗ rỗ tồn tại trước khi phủ, chúng có thể tiếp tục ảnh hưởng đến cấu trúc và ngoại quan của lớp PVD.
Trong một số trường hợp, hình dạng hốc lõm còn gây ra hiệu ứng che khuất trong quá trình lắng đọng, khiến độ bao phủ tại vị trí đó không đạt yêu cầu.
2.3. Vết hàn và vùng ảnh hưởng nhiệt
Đối với những sản phẩm inox có kết cấu hàn, khu vực mối hàn cần được xử lý phù hợp trước khi xi mạ.
Những vấn đề thường gặp bao gồm:
- Vết hàn chưa được mài phẳng.
- Bề mặt tại mối nối không đồng đều.
- Dấu đổi màu do nhiệt.
- Vết xước từ quá trình mài sửa.
- Khe nhỏ hoặc vùng khó tiếp cận khi đánh bóng.
Nếu không kiểm tra kỹ, những vị trí này có thể tạo ra sự khác biệt về ngoại quan sau khi phủ PVD.
2.4. Bề mặt đánh bóng không đồng đều
Đối với inox bóng gương, chất lượng đánh bóng trước khi mạ có ảnh hưởng trực tiếp đến hiệu ứng phản chiếu.
Nếu một khu vực được xử lý bóng hơn khu vực khác, sản phẩm có thể xuất hiện sự khác biệt về cảm nhận màu sắc sau khi phủ.
Tương tự, đối với bề mặt xước hairline, những vị trí có hướng vân không đồng nhất có thể tạo ra hiệu ứng ánh sáng khác nhau.
Điều này không nhất thiết đồng nghĩa với việc lớp phủ PVD bị sai màu.
3. Lỗi lớp phủ PVD là gì?
Lỗi lớp phủ PVD là những khuyết tật liên quan đến sự hình thành, cấu trúc, độ bám dính hoặc tính đồng đều của lớp phủ trên vật liệu nền.
Các lỗi này có thể xuất hiện trong quá trình phủ hoặc phát triển khi sản phẩm được sử dụng dưới những điều kiện không phù hợp.
Một số dạng lỗi thường được quan tâm gồm bong tróc, chênh lệch màu sắc, khuyết tật dạng lỗ nhỏ và sự bất thường về cấu trúc bề mặt.
3.1. Lớp phủ PVD bị bong tróc
Bong tróc là hiện tượng lớp phủ tách khỏi bề mặt vật liệu nền hoặc khỏi một lớp trung gian trong hệ phủ.
Nguyên nhân có thể liên quan đến:
- Bề mặt còn dầu mỡ hoặc tạp chất.
- Quá trình làm sạch chưa phù hợp.
- Điều kiện tiền xử lý không đạt yêu cầu.
- Ứng suất nội tại của lớp phủ.
- Sự không tương thích giữa vật liệu nền và hệ phủ.
- Tác động cơ học hoặc môi trường vượt quá điều kiện thiết kế.
- Dấu hiệu nhận biết có thể là những vùng lớp phủ bị tách, bong thành mảng hoặc lộ ra bề mặt kim loại bên dưới.
Tuy nhiên, để kết luận nguyên nhân chính xác, cần đánh giá cấu trúc vùng bong và các thông số gia công liên quan.
3.2. Lớp phủ PVD bị loang màu
Loang màu là hiện tượng bề mặt xuất hiện những vùng có sắc độ khác nhau, ảnh hưởng đến sự đồng đều của sản phẩm.
Tình trạng này có thể liên quan đến thông số công nghệ, vị trí bố trí sản phẩm, hình dạng chi tiết hoặc điều kiện lắng đọng.
Đối với các chi tiết có nhiều góc khuất, hốc sâu hoặc kết cấu phức tạp, hiệu ứng che khuất có thể làm thay đổi mức độ bao phủ.
Ngoài ra, sự khác biệt về độ bóng và độ nhám của inox nền cũng có thể khiến sản phẩm trông không đồng màu, dù nguyên nhân không hoàn toàn nằm ở lớp phủ.
3.3. Lỗi lỗ kim – Pinhole
Pinhole là dạng khuyết tật có kích thước rất nhỏ, xuất hiện dưới dạng những lỗ hoặc điểm gián đoạn trong cấu trúc lớp phủ.
Nguyên nhân có thể liên quan đến khuyết tật trên vật liệu nền, hạt bụi, tạp chất hoặc hiện tượng hình thành lớp phủ tại những khu vực có hình dạng bề mặt phức tạp.
Với một số hệ phủ, các khuyết tật dạng này có thể làm giảm tính liên tục của lớp bảo vệ.
Tuy nhiên, không phải mọi chấm nhỏ quan sát được bằng mắt thường đều là pinhole xuyên qua lớp phủ. Cần kiểm tra thêm để phân biệt với bụi bám hoặc khuyết tật ngoại quan thông thường.
3.4. Lỗi hạt nổi trên bề mặt
Một số lớp phủ PVD có thể xuất hiện các hạt nổi hoặc điểm lồi nhỏ.
Những khuyết tật này có thể hình thành từ tạp chất trên nền hoặc các hạt phát sinh trong quá trình xử lý và lắng đọng.
Khi kích thước hoặc mật độ hạt vượt yêu cầu nghiệm thu, chất lượng ngoại quan có thể bị ảnh hưởng.
Đối với sản phẩm bóng gương, những điểm lồi nhỏ thường dễ nhận thấy hơn dưới ánh sáng phản chiếu.
3.5. Lớp phủ có độ dày không đồng đều
Độ dày lớp phủ có thể thay đổi theo vị trí trên sản phẩm, đặc biệt với những chi tiết có hình học phức tạp.
Yếu tố ảnh hưởng gồm khoảng cách đến nguồn phủ, hướng đặt chi tiết, chuyển động của đồ gá và đặc điểm của phương pháp lắng đọng.
Khi độ dày không phù hợp với yêu cầu kỹ thuật, một số tính năng bề mặt hoặc độ đồng đều màu sắc có thể bị ảnh hưởng.
Do đó, việc đánh giá độ dày cần dựa trên tiêu chí thiết kế và phương pháp đo phù hợp.
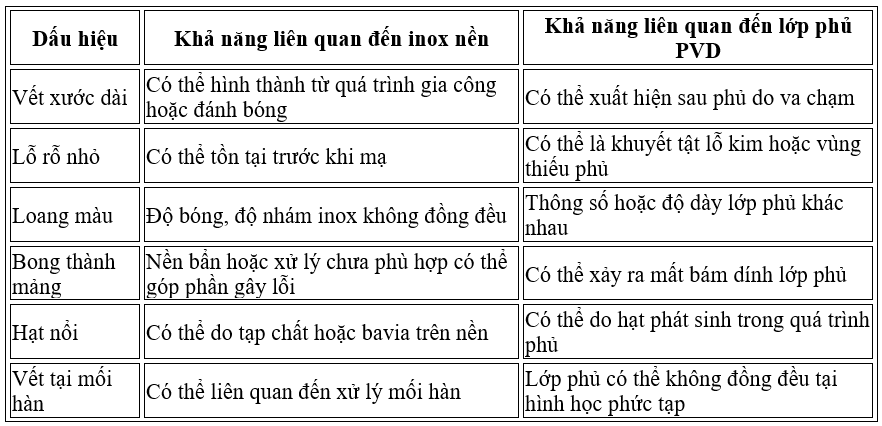
4. Bảng phân biệt lỗi lớp phủ PVD và lỗi bề mặt inox nền
Việc nhận biết bằng mắt thường chỉ mang tính định hướng ban đầu. Một số dạng lỗi có biểu hiện giống nhau nhưng khác về nguyên nhân.
5. Cách kiểm tra và xác định nguyên nhân lỗi mạ PVD
Để phân biệt lỗi chính xác hơn, doanh nghiệp nên thực hiện kiểm tra theo trình tự.
5.1. Kiểm tra bằng mắt thường dưới ánh sáng phù hợp
Bước đầu tiên là quan sát sản phẩm dưới điều kiện ánh sáng ổn định.
Nên chú ý đến:
- Vị trí xuất hiện lỗi.
- Hình dạng và kích thước.
- Mật độ phân bố.
- Sự lặp lại trên nhiều sản phẩm.
- Mối liên hệ với mối hàn, góc cạnh hoặc khe hẹp.
Nếu cùng một dạng lỗi xuất hiện tại vị trí tương tự trên nhiều chi tiết, đây có thể là dấu hiệu cần kiểm tra quy trình chung.
5.2. So sánh với mẫu inox trước khi phủ
Đây là bước đặc biệt hữu ích nếu doanh nghiệp có lưu mẫu nền trước khi mạ.
Việc so sánh giúp xác định một số vết xước, độ nhám hoặc khuyết điểm đã tồn tại trước khi thực hiện PVD.
Đối với đơn hàng số lượng lớn, nên lưu mẫu chuẩn tại từng công đoạn để thuận tiện truy xuất.
5.3. Kiểm tra dưới kính phóng đại
Kính lúp hoặc kính hiển vi có thể hỗ trợ quan sát những khuyết tật nhỏ.
Với các trường hợp phức tạp, thiết bị chuyên dụng có thể giúp đánh giá hình thái bề mặt và cấu trúc lớp phủ.
Tuy nhiên, phương pháp kiểm tra cần được lựa chọn phù hợp với loại khuyết tật và khả năng thiết bị.
5.4. Kiểm tra độ bám dính
Khi nghi ngờ bong tróc, cần lựa chọn phương pháp đánh giá độ bám dính phù hợp với hệ lớp phủ.
Không nên tự ý cạo, mài hoặc thử phá hủy sản phẩm hoàn thiện nếu chưa được đơn vị kỹ thuật đồng ý.
Các phép thử phá hủy nên được thực hiện trên mẫu kiểm tra hoặc sản phẩm được chỉ định.
5.5. Đối chiếu hồ sơ sản xuất
Ngoài việc quan sát thành phẩm, doanh nghiệp cần kiểm tra thông tin của từng công đoạn như:
- Loại vật liệu nền.
- Quy trình đánh bóng.
- Phương pháp làm sạch.
- Vị trí gá đặt.
- Thông số phủ.
- Kết quả kiểm tra trước và sau gia công.
Đây là cơ sở quan trọng để đánh giá nguyên nhân thay vì chỉ dựa trên biểu hiện bên ngoài.
6. Phương án xử lý khi sản phẩm inox mạ PVD xuất hiện lỗi
Không phải mọi lỗi trên sản phẩm đều có thể khắc phục bằng một phương pháp giống nhau.
6.1. Đối với lỗi xuất phát từ inox nền
Nếu nguyên nhân là vết xước, bề mặt không đồng đều hoặc khuyết tật cơ khí, cần đánh giá khả năng xử lý lại vật liệu nền.
Tùy mức độ lỗi, phương án có thể bao gồm:
- Đánh bóng lại.
- Xử lý vết hàn.
- Điều chỉnh độ nhám.
- Hoàn thiện lại hướng xước.
- Thay thế chi tiết không đạt yêu cầu.
- Nếu sản phẩm đã được phủ PVD, quá trình xử lý lại có thể cần loại bỏ lớp phủ hiện tại bằng phương pháp tương thích trước khi gia công tiếp.
Không nên đánh bóng tùy tiện trực tiếp trên bề mặt đã mạ vì có thể làm hư hỏng lớp phủ.
6.2. Đối với lỗi bong tróc lớp phủ
Khi lớp phủ có dấu hiệu mất bám dính, cần đánh giá nguyên nhân trước khi quyết định phương án khắc phục.
Chỉ phủ thêm lên vùng đã bong thường không giải quyết được vấn đề nếu lớp phủ cũ hoặc bề mặt nền chưa đạt yêu cầu.
Tùy hệ vật liệu, việc loại bỏ lớp phủ và xử lý lại có thể được xem xét.
6.3. Đối với lỗi loang màu
Cần xác định loang màu xuất phát từ sự khác biệt về độ bóng nền hay từ điều kiện phủ.
Nếu do tình trạng bề mặt nền, phương án xử lý có thể tập trung vào việc chuẩn hóa độ nhám và độ bóng.
Nếu do lớp phủ, cần kiểm tra thông số, phương án gá đặt và những điều kiện liên quan trước khi thực hiện lại.
6.4. Đối với lỗi rỗ và pinhole
Khi xuất hiện các điểm rỗ hoặc lỗ kim, cần phân biệt rõ khuyết tật nằm ở vật liệu nền hay trong cấu trúc lớp phủ.
Với những trường hợp liên quan đến rỗ sâu của inox nền, việc mạ lại đơn thuần không bảo đảm khắc phục được vấn đề.
Nếu khuyết tật liên quan đến quá trình phủ, cần đánh giá nguồn phát sinh hạt, điều kiện làm sạch hoặc cơ chế lắng đọng.
7. Làm thế nào để hạn chế lỗi trước khi mạ PVD?
Phòng ngừa lỗi từ đầu thường giúp giảm rủi ro phải gia công lại sản phẩm.
7.1. Kiểm soát chất lượng vật liệu
Doanh nghiệp nên lựa chọn vật liệu có nguồn gốc rõ ràng và phù hợp với yêu cầu sản phẩm.
Đặc biệt, cần kiểm tra tình trạng bề mặt trước khi thực hiện cắt, hàn hoặc đánh bóng.
7.2. Chuẩn hóa quy trình xử lý bề mặt
Đối với sản phẩm bóng gương, cần thống nhất mức độ hoàn thiện trước khi mạ.
Đối với inox xước, cần kiểm soát hướng vân và độ đồng đều.
Những chi tiết có mối hàn hoặc góc cạnh phức tạp nên được kiểm tra kỹ để tránh bỏ sót vị trí chưa đạt yêu cầu.
7.3. Làm sạch sản phẩm đúng cách
Bụi, dầu mỡ, hợp chất đánh bóng và các tạp chất khác có thể ảnh hưởng đến chất lượng lớp phủ.
Do đó, công đoạn làm sạch đóng vai trò quan trọng trong quy trình chuẩn bị sản phẩm.
7.4. Thiết kế chi tiết phù hợp với phương pháp phủ
Các chi tiết có hốc sâu, khe hẹp hoặc góc khuất cần được đánh giá khả năng phủ ngay từ giai đoạn thiết kế.
Trong một số trường hợp, việc điều chỉnh kết cấu hoặc phương án gá đặt có thể hỗ trợ cải thiện độ đồng đều.
7.5. Thực hiện mẫu thử trước khi sản xuất hàng loạt
Đối với những sản phẩm có yêu cầu cao về ngoại quan, doanh nghiệp nên cân nhắc thực hiện mẫu thử.
Mẫu thử giúp kiểm tra khả năng đạt màu sắc, hiệu ứng bề mặt và các yêu cầu kỹ thuật trước khi sản xuất số lượng lớn.
8. Quy trình kiểm soát chất lượng inox mạ PVD đề xuất
Để hạn chế lỗi và thuận tiện khi truy xuất nguyên nhân, doanh nghiệp có thể tham khảo quy trình kiểm soát gồm năm giai đoạn.
Giai đoạn 1 – Kiểm tra vật liệu đầu vào: Đánh giá ngoại quan, chất liệu và những khuyết tật có thể ảnh hưởng đến chất lượng hoàn thiện.
Giai đoạn 2 – Kiểm tra sau gia công cơ khí: Quan sát các vị trí hàn, cắt, uốn, đánh bóng và những vùng có nguy cơ phát sinh lỗi.
Giai đoạn 3 – Kiểm tra trước khi phủ: Xác nhận tình trạng làm sạch, khả năng gá đặt và các yêu cầu liên quan đến bề mặt.
Giai đoạn 4 – Kiểm tra sau khi phủ: Đánh giá ngoại quan, màu sắc, độ đồng đều và các tiêu chí kỹ thuật đã thống nhất.
Giai đoạn 5 – Kiểm tra trước khi bàn giao: Kiểm soát nguy cơ trầy xước trong quá trình đóng gói, lưu kho và vận chuyển.
Quy trình thực tế có thể được điều chỉnh theo loại sản phẩm, yêu cầu khách hàng và điều kiện sản xuất của từng doanh nghiệp.
9. Những câu hỏi thường gặp về lỗi lớp phủ PVD và inox nền
9.1. Inox mạ PVD bị xước có phải do lỗi xi mạ không?
Không nhất thiết. Vết xước có thể xuất hiện trước khi phủ hoặc phát sinh trong quá trình vận chuyển, lắp ráp và sử dụng. Cần kiểm tra vị trí và đặc điểm vết xước để đánh giá nguyên nhân.
9.2. Vì sao inox đã đánh bóng vẫn xuất hiện vết xước sau khi mạ PVD?
Một số vết xước nhỏ có thể chưa được xử lý hoàn toàn hoặc chưa được phát hiện trước khi phủ. Khi sản phẩm có màu sắc và hiệu ứng phản chiếu mới, những vết này có thể trở nên dễ nhận thấy hơn.
9.3. Mạ PVD có che được các vết rỗ trên bề mặt inox không?
Thông thường, lớp phủ PVD mỏng không có chức năng san phẳng hoàn toàn các lỗ rỗ của vật liệu nền. Những khuyết tật này cần được đánh giá và xử lý trước khi phủ.
9.4. Lớp phủ PVD bị bong tróc có thể mạ lại không?
Có thể xem xét tùy theo vật liệu nền, hệ lớp phủ và mức độ hư hỏng. Trước khi phủ lại, cần đánh giá nguyên nhân và lựa chọn quy trình loại bỏ hoặc xử lý lớp phủ cũ phù hợp.
9.5. Vì sao cùng một lô hàng mạ PVD lại có sản phẩm khác màu?
Sự khác biệt có thể liên quan đến trạng thái bề mặt nền, hình dạng sản phẩm, vị trí trong buồng phủ hoặc điều kiện công nghệ. Cần kiểm tra dữ liệu sản xuất và mẫu chuẩn để xác định nguyên nhân cụ thể.
9.6. Làm thế nào để hạn chế lỗi mạ PVD hàng loạt?
Doanh nghiệp nên kiểm soát vật liệu đầu vào, chuẩn hóa xử lý bề mặt, thực hiện làm sạch phù hợp và đánh giá mẫu thử trước khi triển khai đơn hàng lớn.
9.7. Có thể tự xử lý lỗi mạ PVD tại nhà không?
Không nên tự ý sử dụng giấy nhám, hóa chất tẩy mạnh hoặc dụng cụ cạo trên sản phẩm đã phủ PVD. Những thao tác này có thể khiến lớp phủ hư hỏng nghiêm trọng hơn.
10. Kết luận: Phân biệt đúng nguyên nhân để nâng cao chất lượng xi mạ PVD
Phân biệt lỗi lớp phủ PVD và lỗi bề mặt inox nền là bước quan trọng trong quá trình kiểm soát chất lượng sản phẩm kim loại.
Trong khi lỗi inox nền thường liên quan đến vật liệu và các công đoạn gia công cơ khí, lỗi lớp phủ PVD có thể phát sinh từ quá trình chuẩn bị bề mặt, điều kiện lắng đọng hoặc tác động trong quá trình sử dụng.
Đặc biệt, hai nhóm lỗi có mối liên hệ chặt chẽ. Một khuyết tật nhỏ trên bề mặt inox nền có thể ảnh hưởng đến cấu trúc và ngoại quan lớp phủ sau khi gia công.
Vì vậy, thay vì chỉ tập trung vào xử lý sản phẩm sau khi xuất hiện lỗi, doanh nghiệp nên xây dựng quy trình kiểm tra ngay từ giai đoạn đầu vào.
Việc chuẩn hóa vật liệu, xử lý bề mặt, làm sạch và kiểm soát chất lượng sẽ góp phần hạn chế rủi ro, tối ưu chi phí và nâng cao giá trị thành phẩm.
PVD Sài Gòn – Tư vấn giải pháp xi mạ PVD và hoàn thiện bề mặt kim loại
Nếu doanh nghiệp đang tìm hiểu giải pháp xi mạ PVD cho inox, phụ kiện kim loại hoặc các chi tiết trang trí, hãy liên hệ PVD Sài Gòn để trao đổi về yêu cầu kỹ thuật, màu sắc và khả năng gia công.
Đối với sản phẩm có dấu hiệu lỗi bề mặt, khách hàng có thể chuẩn bị hình ảnh thực tế, thông tin vật liệu, kích thước và tình trạng sản phẩm để thuận tiện cho quá trình đánh giá ban đầu.
Thông tin liên hệ:
Đơn vị: PVD Sài Gòn
Website: https://pvdsaigon.com/
Hotline: 0988 954 254
PVD Sài Gòn – Giải pháp hoàn thiện bề mặt kim loại, nâng cao giá trị thẩm mỹ sản phẩm.